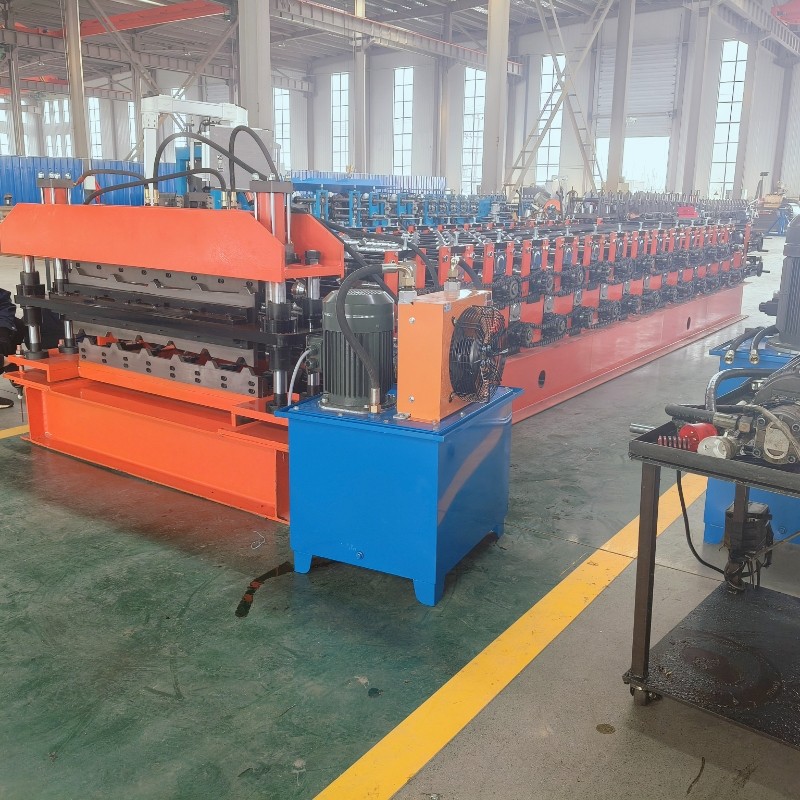
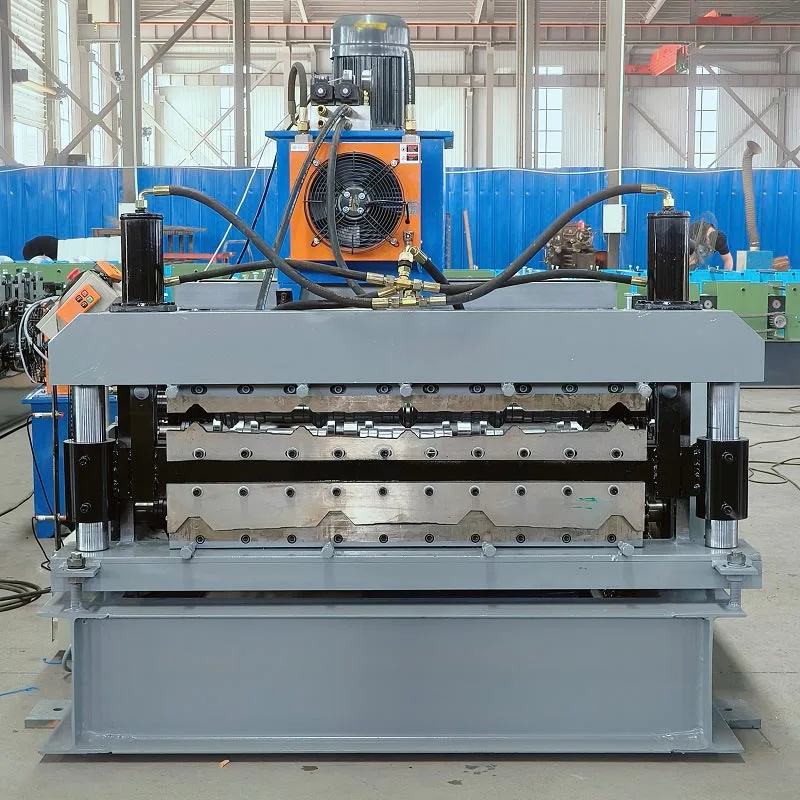
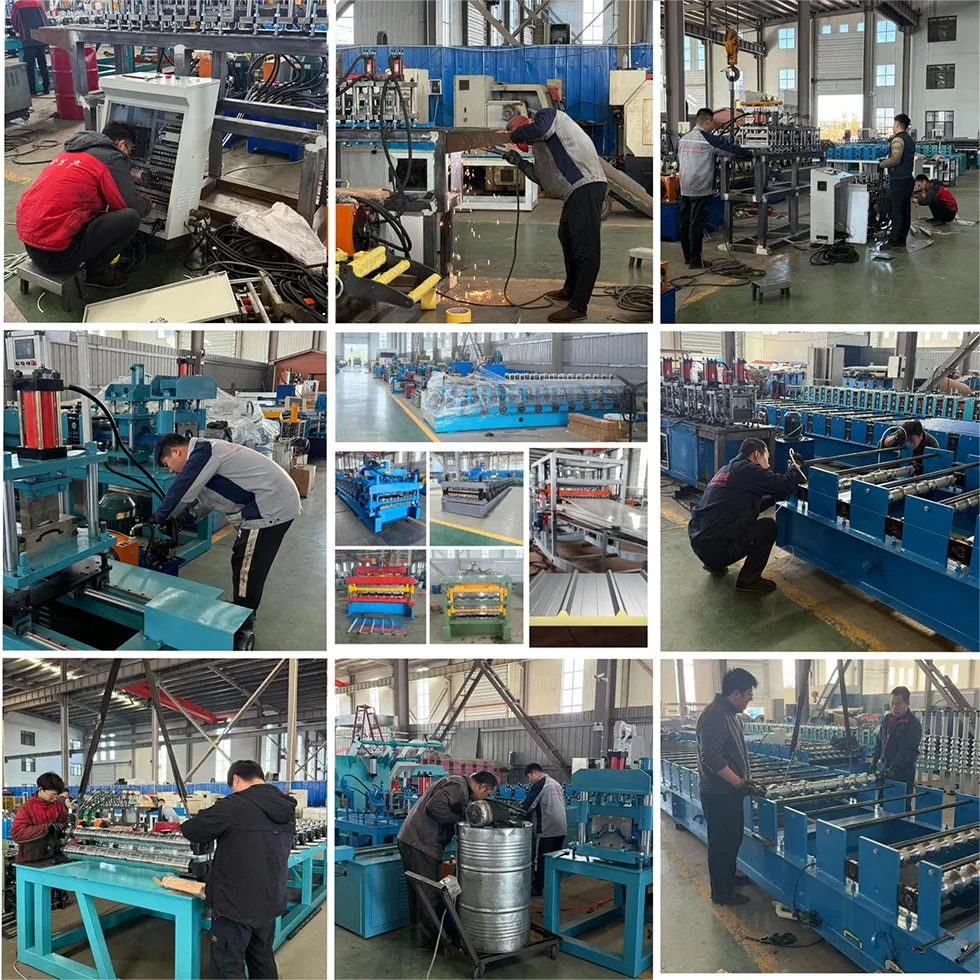
Põhilised kasutusetapidlõikamismasinon: silumise ettevalmistamine → söötmine ja kile läbimine → parameetrite seadistamine → masina proovitöö → ametlik tootmine → seiskamine ja lõpetamine. Protsessi järgi töötamine võib tagada lõikamise täpsuse ja tõhususe.
1. Ettevalmistus enne käivitamist
Kontrollige seadme olekut: Veenduge, et seadme toiteallikas ja õhuallikas (pneumaatiline tüüp) oleksidlõikamismasinon normaalsed, labadel ei ole lünki, laba võll ei ole lahti ja kõik jõuülekande komponendid on piisavalt määritud.
Tööpiirkonna puhastamine: eemaldage masina ümbert praht, veenduge, et kerimis- ja lahtikerimisaladel ei oleks takistusi ning vältige materjalide toimimise mõjutamist.
Valmistage ette kulumaterjalid ja tööriistad: valmistage ette lõigatavad toorained (nagu kile, paber, lausriie), kerimisrull, lint jne ning kalibreerige eelnevalt mõõteriistad (nt mõõdulint).
2. Laadimine ja kile läbitungimine
Fikseeritud toorained: kinnitage toorainerull lahtikerivale rullile, reguleerige pinget, et tagada toorainerulli sujuv pöörlemine ilma kõrvalekaldeta.
Keerake läbi kile: vastavalt masina juhtrulli identifitseerimisele laske toormaterjali üks ots järjestikku läbi juhtrulli, parandusseadme, noahoidja ja tõmberulli ning lõpuks kinnitage see mähisvõllile.
Reguleerige joondus: veenduge, et toormaterjali servad oleksid joondatud tööriistahoidiku võrdlusjoonega, et vältida selliseid probleeme nagu kaldus lõiked ja ebaühtlased laiused lõikamise ajal.
3. Parameetrite seadistus
Lõikelaiuse määramine: reguleerige tööriistahoidikute vaheline kaugus vastavalt nõuetele, kasutage iga materjaliosa laiuse kinnitamiseks mõõteriistu ja pingutage tera kinnituskruvid.
Reguleerige kiirust ja pinget: lähtudes materjali omadustest (nagu õhukeste kilede lihtne venitatavus ja paksu paberi jaoks vajalik suur pinge), määrake lahtikerimis-, veo- ja kerimiskiirused (soovitatav alates väikesest kiirusest), samuti sobivad pingeväärtused, et vältida materjali kortsumist või purunemist.
Määrake mähise parameetrid: valige mähismeetod (nt keskmähis, pindmähis), reguleerige mähise rõhku, et mähis oleks puhas ja ilma lõdvuseta.
4. Testimine ja reguleerimine
Katsesõit madalal kiirusel: käivitage masin ja proovikäivitage 10–30% nimikiirusest, et jälgida materjali tööolekut.
Kontrollimine ja korrigeerimine: Pärast masina seiskamist mõõtke lõigatud materjali laius ja kontrollige, kas servad on tasased ja jämedateta. Kui esineb kõrvalekaldeid, reguleerige tööriistahoidiku asendit, parandusparameetreid või pinget.
Korrake masina testi: kuni lõiketäpsus ja mähise tasapinnalisus vastavad nõuetele, seejärel suurendage järk-järgult kiirust.
5. Ametlik tootmine
Tootmise kiirendamine: pärast proovitöö õigsuse kinnitamist suurendage aeglaselt masina kiirust seatud väärtuseni ja jälgige kogu protsessi vältel materjali tööd, tööriistahoidiku olekut ja mähise olukorda.
Regulaarne kontroll: kontrollige tootmisprotsessi ajal iga 10–15 minuti järel, et kiiresti lahendada sellised probleemid nagu materjali kõrvalekalded, tera kulumine ja lahtine mähis.
Andmete salvestamine: salvestage tootmiskiirus, väljund, läbimiskiirus ja muud parameetrid järgnevaks optimeerimiseks ja reguleerimiseks.
6. Väljalülitamine ja sulgemine
Tavaline seiskamine: pärast tootmise lõpetamist vähendage esmalt kiirust, oodake, kuni materjalid on täielikult keritud, ja seejärel lülitage masina toite- ja gaasiallikas välja.
Puhastamine ja organiseerimine: eemaldage kokkurullitud valmistooted, puhastage masinalt jäägid ja tolm, kontrollige, kas lõiketerad vajavad poleerimist või väljavahetamist ning puhastage seadmed.
Ohutu ladustamine: korraldage toorained ja valmistooted, asetage tööriistad tagasi oma kohale, lülitage tööpiirkonnas toide välja ja tagage ohutus.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.Privaatsuspoliitika