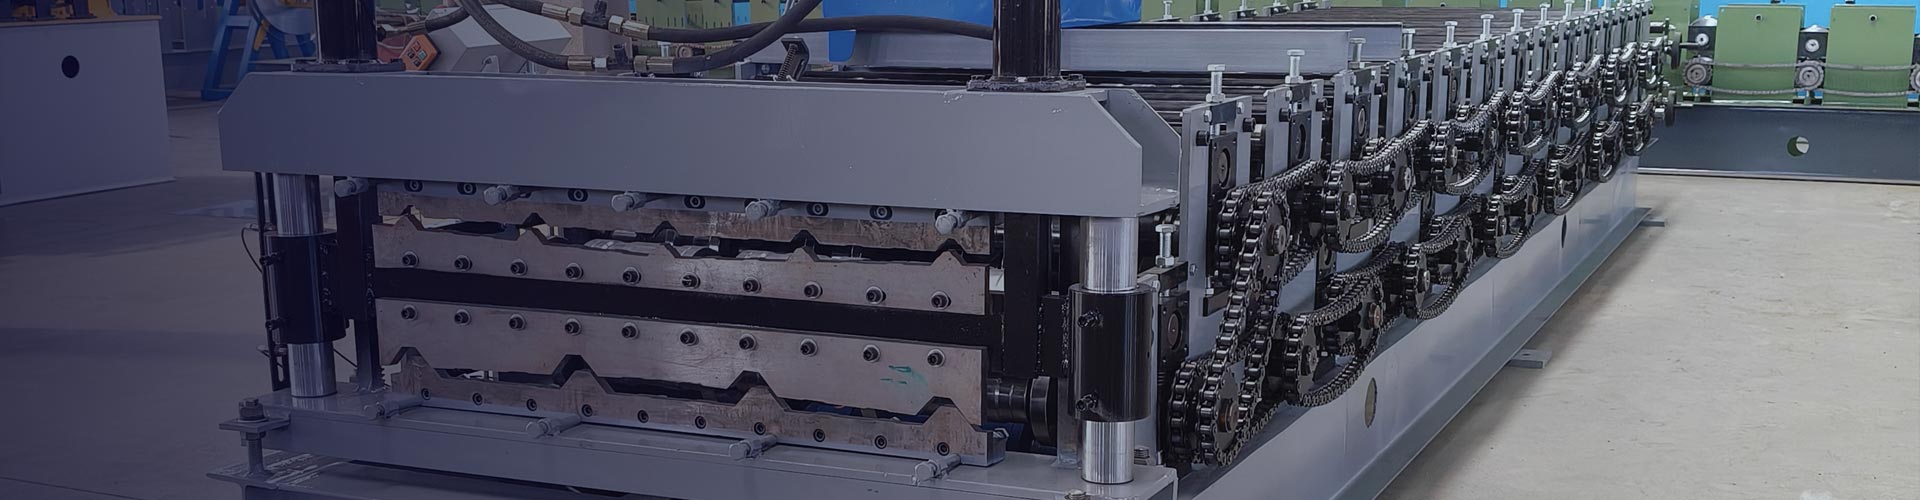
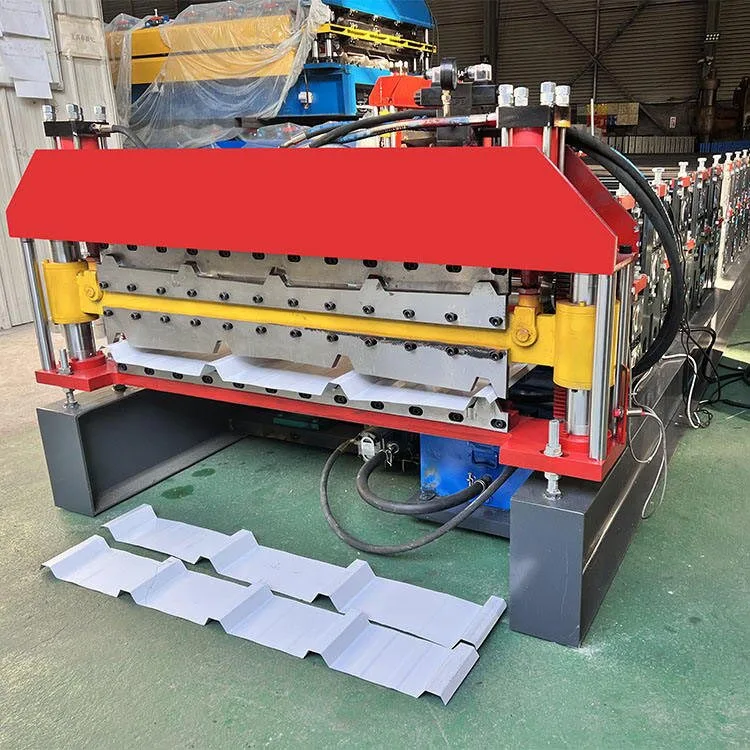
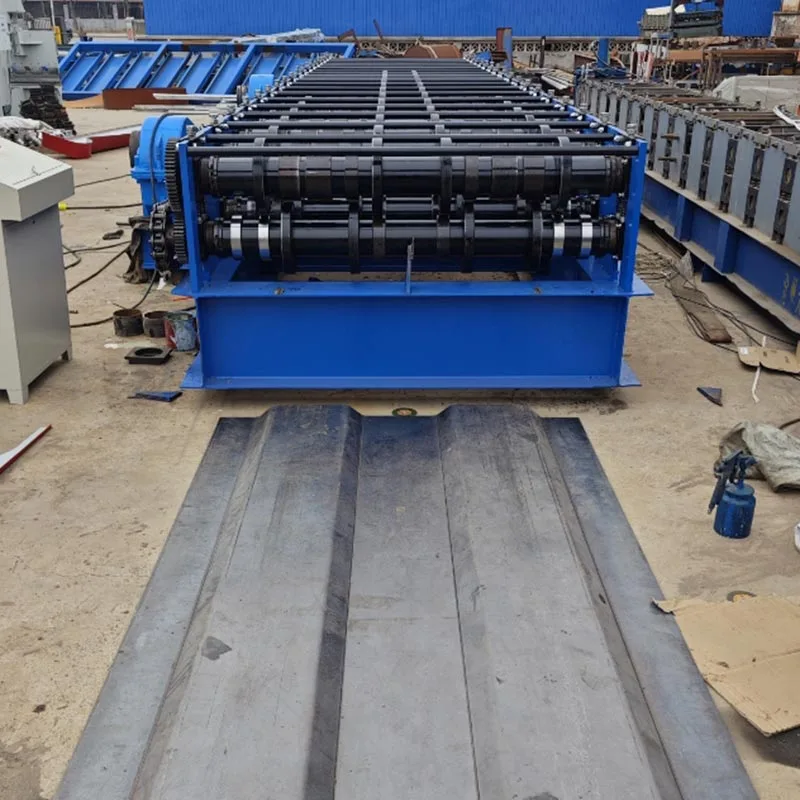
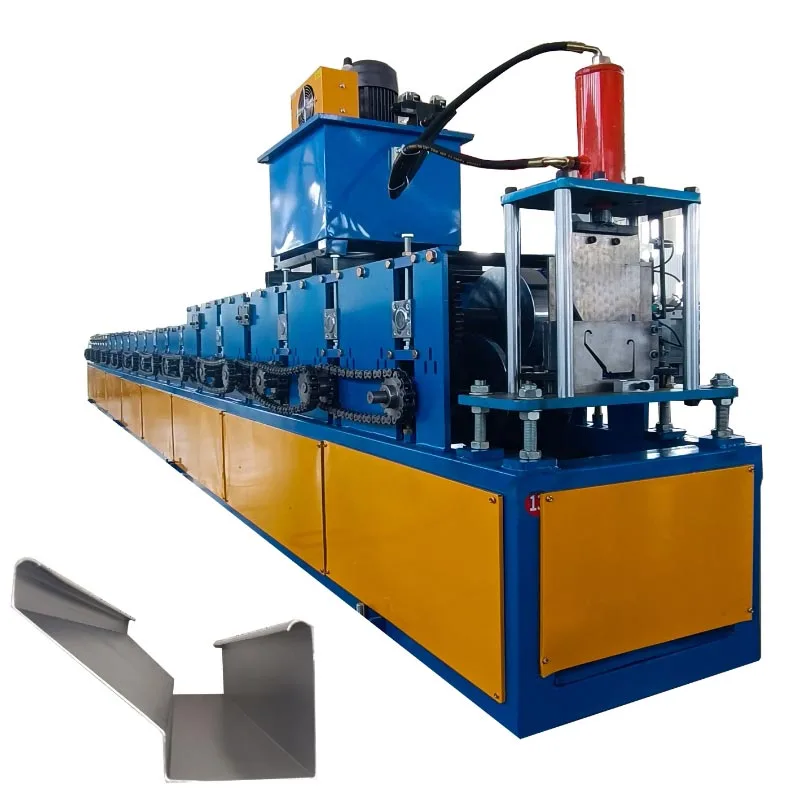
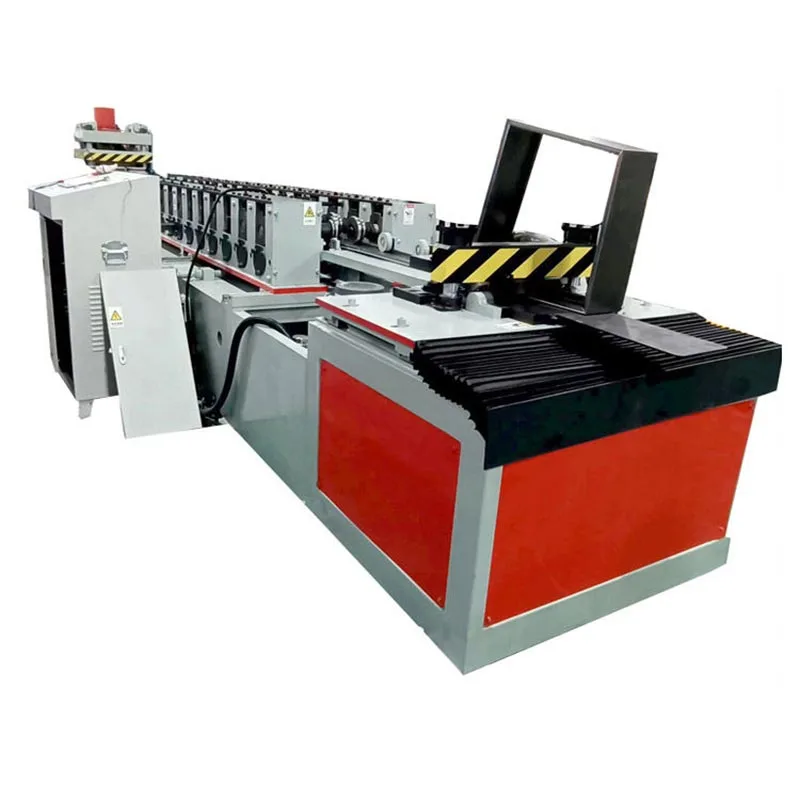
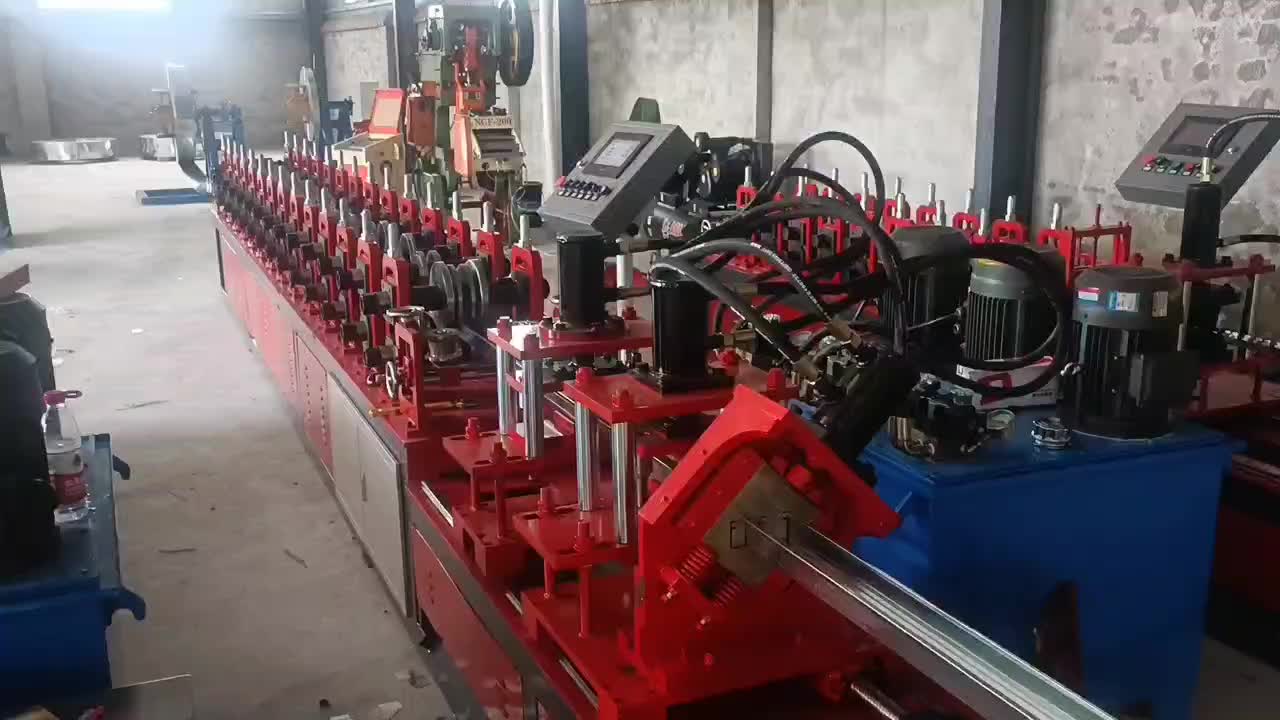
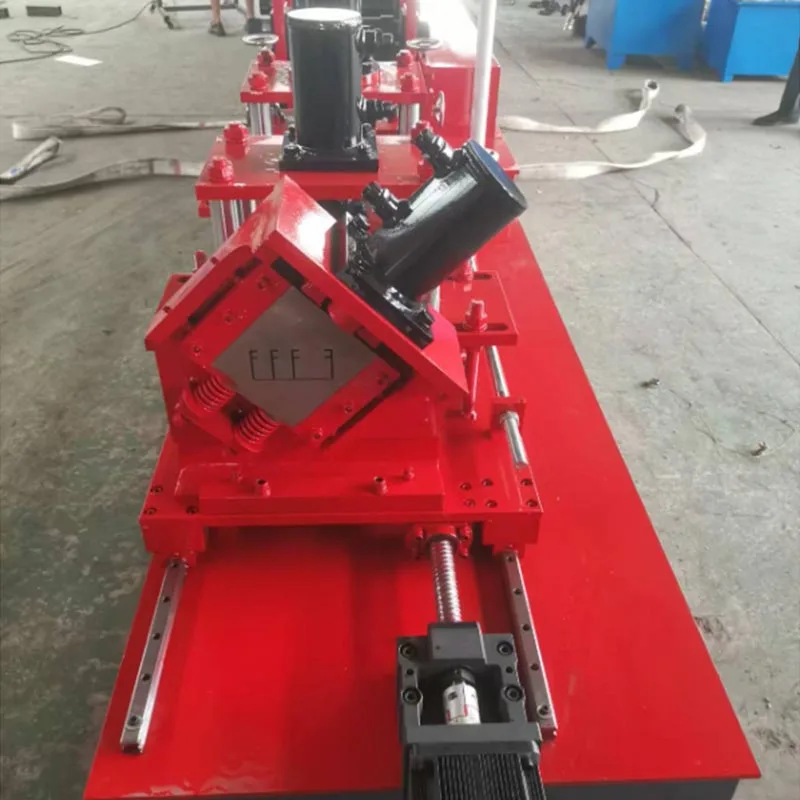
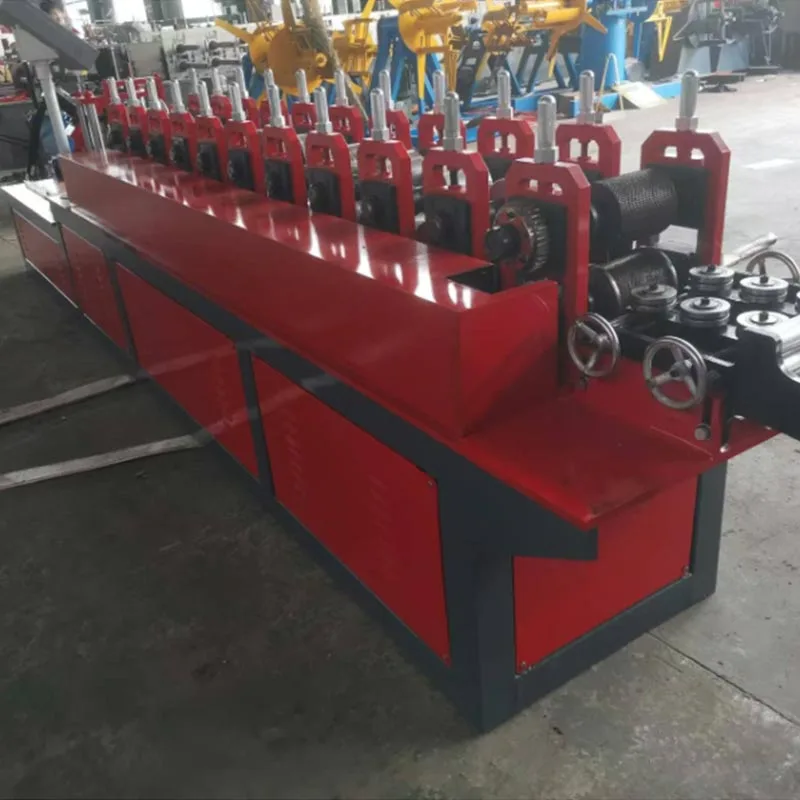
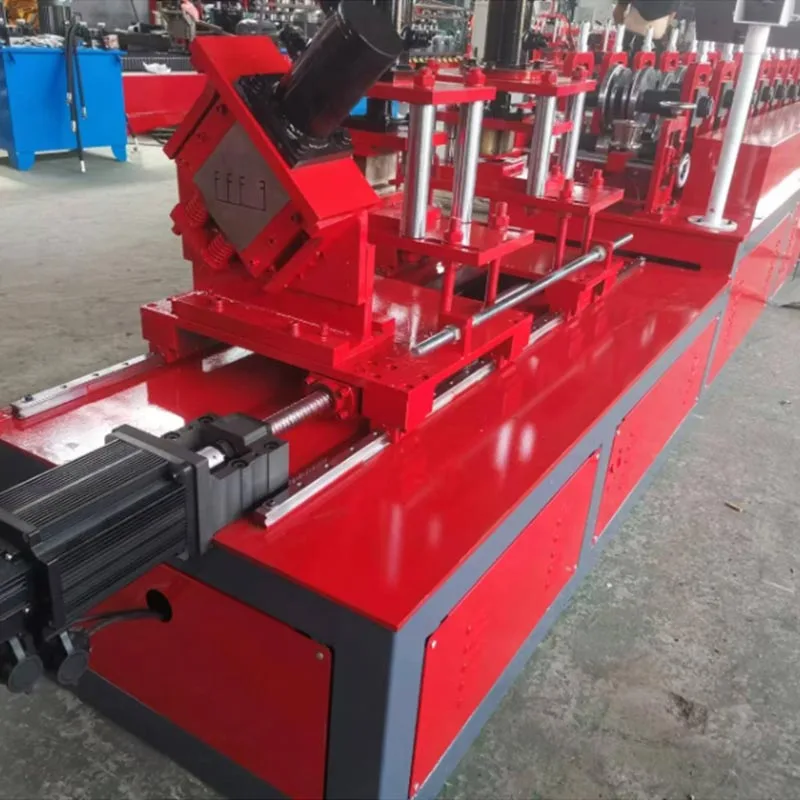
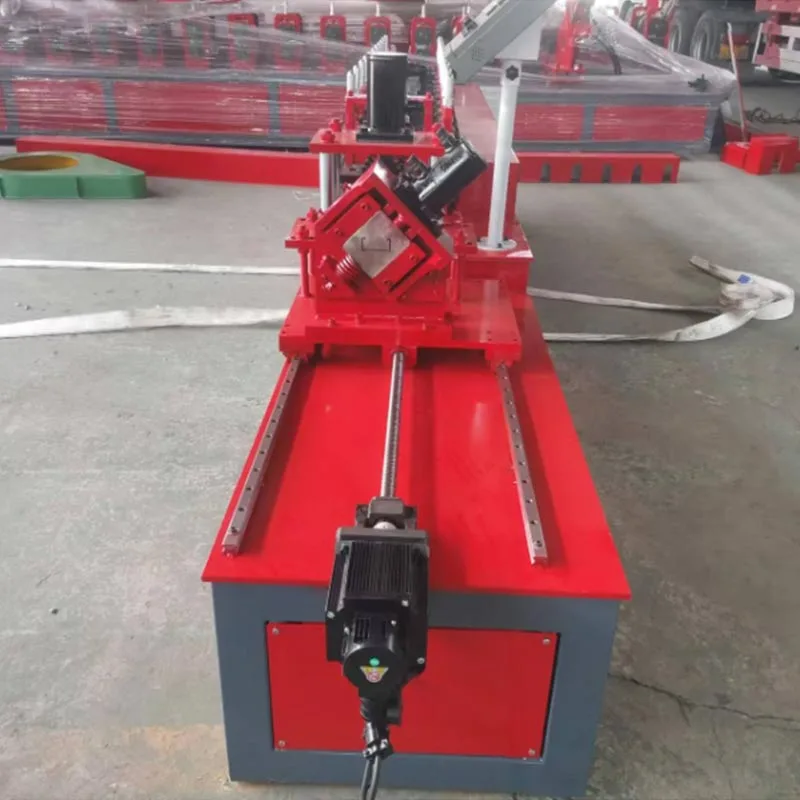
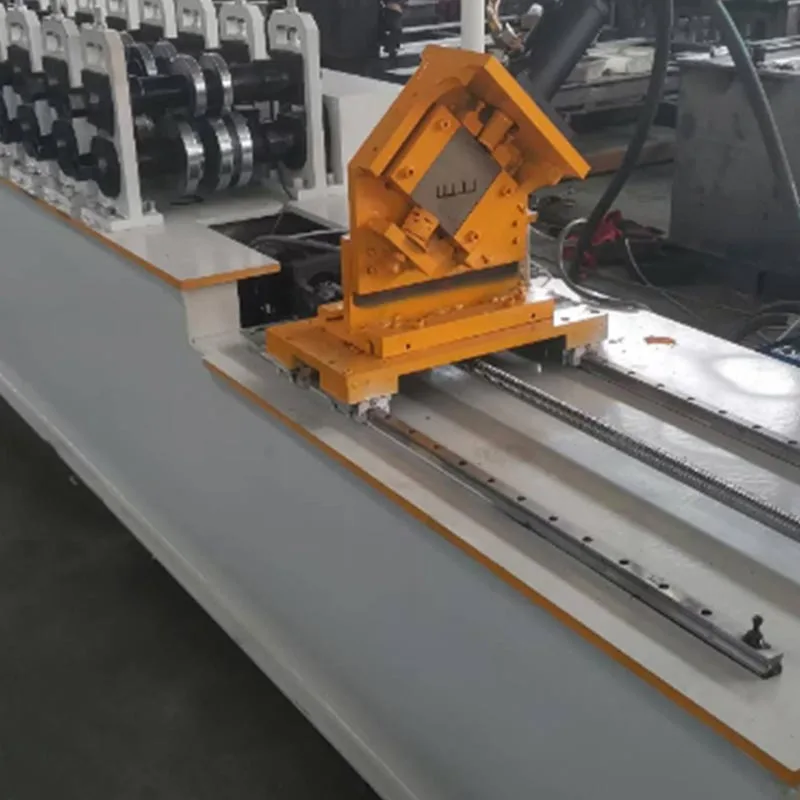
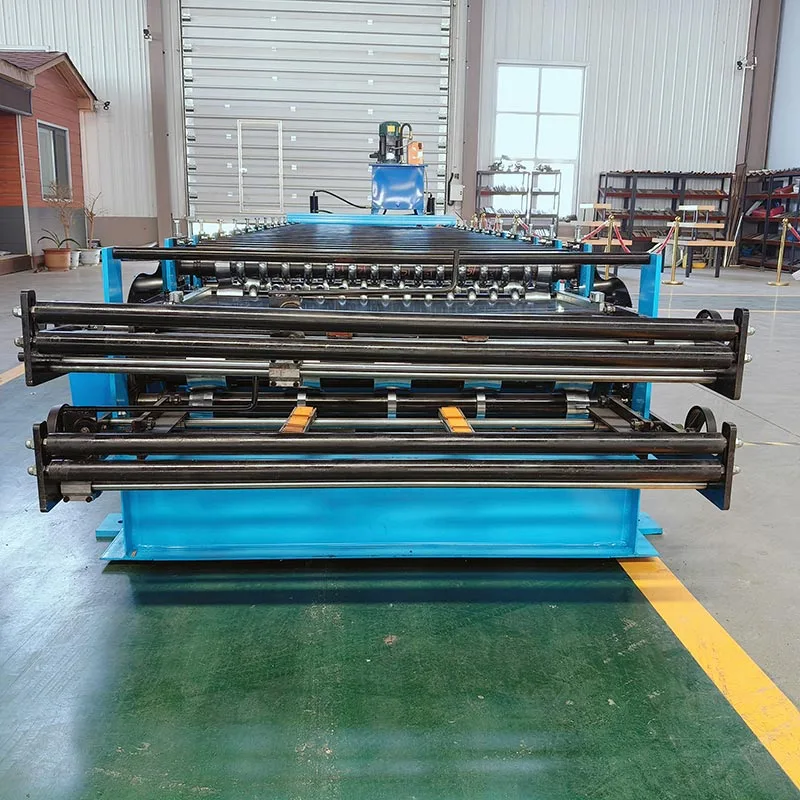
Parfu International Trading Co., Ltd. toodetud kergterasest kilimasin kaks-ühes masin on täiustatud tööstusseade. See on mõeldud ehitustööstusele. See masin toodab kahte olulist raami komponenti. Need on vertikaalsed naastud ja rada (nimetatakse ka ülemise ja alumise jooksja või taeva ja maa kiiluks).
Traditsiooniliselt vajasid need profiilid kahte eraldi masinat. See uus kaks-ühes süsteem ühendab mõlemad funktsioonid. See
on
väga tõhus ja ruumisäästlik lahendus. Kergest terasest kilimasin kaks-ühes masin moodustab need komponendid
keritud
tsingitud terasribad. See töötab suure täpsuse ja kiirusega.
See masin on kaasaegse kipsplaadi ja kerge terasraami konstruktsiooni jaoks ülioluline. See
aitab
luua skelett seintele ja lagedele. Selle integreeritud disain kujutab endast olulist sammu ehituses
materjali tootmine.
Üksikasjalik kirjeldus
Kergest terasest kiilimasin kaks-ühes masin on täielik rullivormimissüsteem. See ei ole lihtne masin. Protsess
algab lahtikerimisseadmest (väljamakse statiiv). Selle ülesandeks on hoida toormaterjali mähis ja see sujuvalt sisestusse sisestada
tootmisliin.
V. See on lähtepunkt.
See hoiab suurt toormaterjali mähist. Materjaliks on tavaliselt tsingitud terasriba. Lahtirullija toidab
libistage masinasse sujuvalt ja järjepidevalt. Sellel on sageli pidurdusmehhanism. See hoiab ära spiraali
liiga kiire lahtirullimine.
B. Juht- ja nivelleerimisseade
See seade korrigeerib kõverusi ja eemaldab terasriba keerdud. See tasandab materjali enne vormimist
protsessi. See on ülioluline sirgete ja täpsete toodete valmistamiseks.
C. Servoajamiga dekopeerimisseade (valikuline, kuid tavaline)
See on keerukas söötmissüsteem. See kasutab ülitäpse juhtimise jaoks servomootorit. See tõmbab materjali
täpsetes pikkustes edasi. See on pikkuseks lõikamise protsessi jaoks hädavajalik. See tagab iga naastu ja rajatüki
on sama määratud pikkusega.
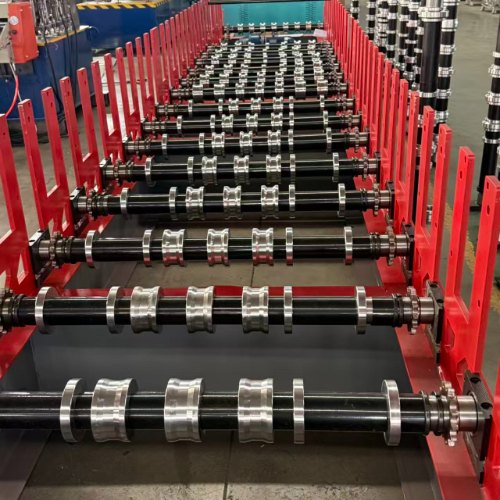
D. Peamine valtsimisjaam
See on masina süda. See koosneb mitmest valtspinkide seeriast. Igal alusel on komplekt karastatud
terasrullid (stantsid). Nende rullide kuju on spetsiifiline.
Riba läbib igat järjestikust alust. Igal sammul painutavad rullid terast järk-järgult. Nad kujundavad seda
lõplikule profiilile. Kaks-ühes masina jaoks on see jaam mõeldud nii naast- kui ka rööbastee profiilide moodustamiseks.
E. Profiili vahetamise mehhanism
See on põhifunktsioon, mis muudab selle "kaks-ühes". See ei ole kaks kokku poltidega ühendatud masinat. See on üks intelligentne
süsteem. Vahetamist saab teha kahel peamisel viisil:
Käsitsi rullide vahetus: operaator vahetab osa rullidest vormimisjaamas füüsiliselt. See meetod on
tasuv. See sobib tehastele, kus pole vaja väga sageli profiile vahetada.
Automaatne/servolülitus: see on arenenum süsteem. Masin kasutab teatud rullide sisselülitamiseks servomootoreid
ja positsioonist väljas. Ümberlülitamine toimub juhtpaneeli kaudu. See on kiire ja nõuab minimaalset käsitsitööd.
See vähendab oluliselt tootmistsüklite vahelisi seisakuid.
F. Mulgustamis- ja sälgutamisüksus
Tihti vajavad naastud torustiku ja elektrijuhtmete jaoks auke. Rööbastele võib liitmiseks või tugevdamiseks vaja minna sälkusid.
See seade on varustatud hüdrauliliste või pneumaatiliste stantsidega. See loob need augud ja sälgud suure täpsusega.
Torustamismuster on programmeeritav.
G. Lõikesüsteem
Pärast profiili täielikku vormimist lõigatakse see pikkusesse. Tavaliselt teeb seda suure kiirusega hüdrauliline lend
ära lõigatud saag. Lõikur liigub koos materjaliga. See teeb puhta ja jämevaba lõike. Seejärel naaseb see oma algusesse
positsioon järgmise tüki jaoks. Lõikepikkus määratakse juhtsüsteemis.
H. Väljundtabel ja virnastaja
Valmis naastud või roomikud transporditakse masinast välja. Väljundtabel võtab need vastu. Sageli automaat
virnastaja loeb tükke. See koondab need korralikesse virnadesse, et neid oleks lihtne käsitseda ja transportida. See automatiseerib finaali
protsessi etapp.
Standardsed parameetrid
Nende kergterasest kilimasinate kaks-ühes masinate parameetrid võivad olenevalt tootjast ja mudelist erineda. Siin on tüüpilised
spetsifikatsioonid:
Parameeter
Spetsifikatsioonivahemik
Märkmed
Materjali paksus
0,4 mm - 1,2 mm
Tavaliselt 0,5 mm, 0,6 mm, 0,8 mm enamiku rakenduste jaoks.
Materjali laius
100 mm - 200 mm
See viitab terasspiraali laiusele.
Valmistoote mõõtmed
- Naastu sügavus
50 mm - 150 mm
Levinud suurused: 50mm, 75mm, 100mm, 150mm.
- raja laius
Vastab naastu sügavusele
Rada on loodud nii, et see sobiks ideaalselt naastuga.
Tootmiskiirus
15-45 meetrit minutis
Kiirus sõltub profiili keerukusest ja masina mudelist.
Rullvormimisjaamad
18-25 jaama
Rohkem jaamu võimaldab sujuvamat ja täpsemat vormimist.
Peamine mootori võimsus
10-25 hj
Toidab rullivormimisjaamu.
Juhtimissüsteem
Puutetundliku ekraaniga PLC
Sellised kaubamärgid nagu Siemens, Mitsubishi või Allen-Bradley on tavalised.
Lõikamise täpsus
± 0,5 mm
Väga kõrge täpsus ühtlaste osade pikkuste jaoks.
Peamised eelised
See ühendab kaks funktsiooni, kuid nõuab vähem ruumi kui kaks eraldi masinat. See tähendab väiksemat jalajälge ja
oluliselt madalamad kulud põrandapinnale, paigaldusele ja hooldusele.
See on üks masin kahe asemel. See säästab oluliselt tehase põrandapinda.
Alginvesteering on väiksem kui kahe eraldi masina ostmisel.
See vähendab elektri- ja hoolduskulusid.
Suur paindlikkus ja kiire ümberlülitamine:
Tootjad saavad hõlpsalt naastude ja roomikute valmistamise vahel vahetada.
See võimaldab neil turu nõudmistele kiiresti reageerida.
Automaatne ümberlülitamine tagab sujuva ja kiire ülemineku. See hoiab seisakuid absoluutse miinimumini.
Suurepärane tootmiskvaliteet:
Integreeritud disain tagab naastude ja rööbastee profiilide täiusliku sobitamise. Selle tulemuseks on parem istuvus,
tugevam ehitusraam. Rullvormimisprotsess loob ühtlase ja kvaliteetse toote.
Tööjõu kokkuhoid ja kasutusmugavus:
Üks masin vajab ainult ühte või kahte operaatorit.Automatiseeritud protsess vähendab vajadust kõrgelt kvalifitseeritud tööjõu järele
PLC juhtimissüsteem muudab töö lihtsaks ja intuitiivseks.
Suurenenud üldine tootlikkus:
Kogu protsess rullist valmis kaubaaluseni on pidev ja väga optimeeritud teekond. See integreeritud
lähenemine annab olulise tõuke üldisele tootlikkusele.
Suured kiirused ja minimaalne seisakuaeg tagavad suurema võimsuse vahetuse kohta.
See suurendab tootja võimsust ja kasumlikkust.
Rakenduse stsenaariumid
See kergterasest kilimasin kaks-ühes masin on spetsialiseerunud mitmesuguste põhikomponentide valmistamisele
ehitussüsteemid.
Sisemised vaheseinad:
See toodab naastud ja roomikuid hoonete mittekandvate seinte jaoks. Neid kasutatakse kontorites, hotellides,
haiglad ja elukorterid.
Ripplaed:
Masina mitmekülgsus ulatub ripplagede võre põhiliistude ja seinanurkade täpse valmistamiseni
süsteemid.
Kerge terasraam (LGSF):
Kaasaegses ehituses on terved hooned valmistatud külmvormitud terasraamidega. See masin on spetsialiseerunud
nende konstruktsioonide jaoks vajalike seinaraamide tootmine.
Materjali tootjad:
Peamised kasutajad on tehased, mis on spetsialiseerunud ehitusturu jaoks mõeldud kergterasest kiiluprofiilide tootmisele.
Nad tarnivad neid materjale ehitusettevõtetele ja edasimüüjatele.
Tootmise töövoog
Kergest terasest keeli kaks-ühes masina tööpõhimõte järgib selget ja loogilist järjestust.
1. samm: ettevalmistamine ja seadistamine
Asetage lahtikerijale tsingitud terasest mähis. Seejärel peab operaator selle kindlalt oma kohale lukustama. The
riba esiots juhitakse käsitsi läbi juhiku esimesse vormimisjaama. Juhtpaneelil
operaator valib soovitud profiili (naast või rööbastee). Operaator määrab vajaliku pikkuse, koguse ja
detailide augustamine töö konfigureerimiseks.
2. samm: rulli moodustamise protsess
Põhimootor käivitub. Igas jaamas hakkavad rullid pöörlema. Terasriba tõmmatakse läbi masina. See
läbib iga vormimisjaama. Kuju painutatakse järk-järgult lõplikuks C-kujuliseks (naast) või U-kujuliseks (rada)
profiil. Kui masinal on automaatne lüliti, reguleerivad vastavad rullid ennast valitud profiili järgi.
3. samm: mulgustamine ja sälkumine
Kui moodustunud profiil liigub edasi, läheb see läbi stantsimisüksuse alt. Hüdraulilised löögid laskuvad alla. Nad loovad
täpsed augud naastude võrgus või sälgud roomikutes. See toimub pideva liikumisega.
4. samm: pikkuseks lõikamine
Täielikult vormitud ja mulgustatud profiil jätkub lõikekohani. Andur tuvastab profiili esiosa. The
servo decoiler tagab õige pikkuse söötmise. Lendav lõikesaag kinnitub profiili külge. See liigub
sellega. Saeleht teeb puhta, kandilise lõike. Pärast lõikamise lõpetamist tõmbub saag automaatselt sisse ja
naaseb oma täpsesse algasendisse.
5. samm: väljund ja virnastamine
Valmis naast või rada edastatakse väljundlauale. Automaatne loendur jälgib tootmist ja kord a
eelseadistatud kogus on saavutatud, moodustab virnastamismehhanism need korralikuks kimbuks. Seejärel on see kimp kasutamiseks valmis
sidumine ja eemaldamine.
6. samm: ümberlülitamine ja kordamine
Toodete vahetamine on lihtne: operaator valib HMI-s uue profiili. Masin kas ise reguleerib või
juhib operaatori muudatusest läbi. Seejärel korratakse tootmist uue partii jaoks.
Kergest terasest keelmasin kaks-ühes masin on rohkem kui masin, strateegiline uuendus: võrratu paindlikkus, märkimisväärne
kulude vähendamine ja kõrge kvaliteedi tagamine. Naastude ja roomikute tootmise automatiseerimisega võimaldab see tootjatel kohtuda
globaalset nõudlust kasumlikult, muutes selle tõhusaks kergete terasraamide tootmiseks lõplikuks tehnoloogiaks.
Kuumad sildid: Kergest terasest kilemasin Kaks-ühes masin
Saatke päring Parfule, et saada rullvormimismasinate, sandwich-paneelmasinate ja rullvormimismasina tarvikute hinna- ja projektiteavet. Garanteerime vastuse 24 tunni jooksul.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.Privaatsuspoliitika